- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Həssas enjeksiyon qəlibləri üçün hansı qəlib bazası və standart hissə komponentləri vacibdir?
Dəqiq injection qəlibləmə boşluq və nüvədən daha çox asılıdır. Kalıp bazası qəlibləmə sistemini bir yerdə saxlayan struktur çərçivəni təmin edir, standart komponentlər isə hizalanma, hərəkət, yerləşdirmə və hissənin çıxarılmasına nəzarət edir. Bu elementlər zəif uyğunlaşdırılıbsa və ya qeyri-dəqiq istehsal olunubsa, flaş, qeyri-bərabər aşınma, uyğun olmayan hissə ölçüləri, qəlibin çətin açılması və alətlərin vaxtından əvvəl nasazlığı kimi problemlər yarana bilər. Sağ seçməkKalıp bazası və standart hissəkomponentlər buna görə də etibarlı enjeksiyon qəlibinin yaradılmasında əsas addımdır.
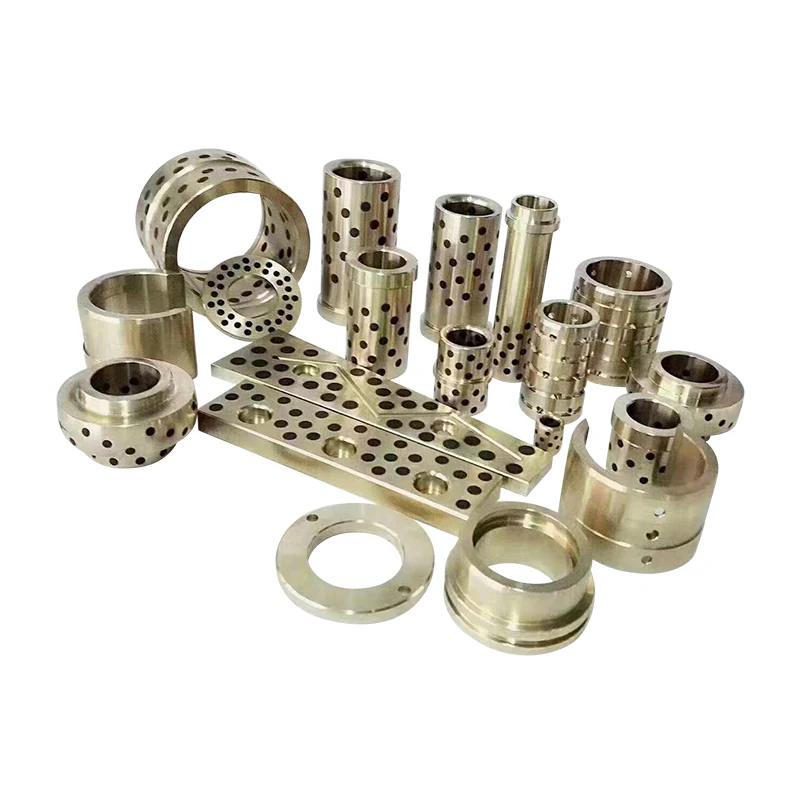
Yaxşı işlənmiş qəlib yığımı uyğun boşqab materialları, dəqiq emal, etibarlı istiqamətləndirici sistemlər, düzgün seçilmiş ejektor komponentləri və uyğun aksesuarları birləşdirir. Tələb olunan konfiqurasiya qəlib ölçüsü, qatran xüsusiyyətləri, boşluq yerləşdirilməsi, enjeksiyon təzyiqi, istehsal həcmi və enjeksiyon qəlibləmə maşınının xüsusiyyətləri ilə dəyişir.Moldburger Mold Industry Co., Ltd.P20 polad, 1.2311 dərəcəli polad, SUJ2 bələdçi komponentləri və SKD61 ejektor sancaqlarını əhatə edən dərc edilmiş spesifikasiyalarla sənaye tətbiqləri üçün qəlib əsasları və dəqiq qəlib komponentləri ilə təchiz edir. Hər bir komponentin funksiyasını və seçim meyarlarını başa düşmək qəlib dizaynerlərinə və satınalma qruplarına daha məlumatlı qərarlar qəbul etməyə kömək edir.
Mündəricat
1. Stabil bir enjeksiyon qəlibi üçün hansı qəlib bazası lövhələri vacibdir?
2. Hansı Standart Komponentlər Hizalanma, Hərəkət və Ejeksiyona Nəzarət edir?
3. Materiallar, Tolerantlıqlar və İstehsal Keyfiyyəti Necə Qiymətləndirilməlidir?
Sabit bir enjeksiyon qəlibi üçün hansı qəlib əsas plitələri vacibdir?
Kalıp bazası, boşluğu, nüvəni, istiqamətləndirici sistemi, atma mexanizmini və digər funksional elementləri nəzərdə tutulmuş mövqelərində saxlayan dəstəkləyici quruluşdur. Enjeksiyon qəlibləmə zamanı montaj sıxma qüvvəsinə, enjeksiyon təzyiqinə, təkrar açılma və bağlanma və istilik dəyişikliklərinə məruz qalır. Baza bu iş şəraitində ölçü sabitliyini saxlamalıdır. Boşluq və nüvə dəqiq emal edildikdə belə, boşqabın qeyri-kafi sərtliyi və ya zəif hizalanması son qəliblənmiş hissəyə təsir göstərə bilər.
Plitənin düzülüşü qəlib dizaynından asılıdır. Adi iki boşqablı qəlibə adətən üst sıxma lövhəsi, boşluq boşqabı, əsas boşqab, dayaq lövhəsi, boşluq blokları, ejektor plitələri və alt sıxma lövhəsi daxildir. Daha mürəkkəb alətlər sürgüləri, qaldırıcıları, qızdırıcıları və ya xüsusi atma qurğularını yerləşdirmək üçün əlavə lövhələr və ya əlavələr tələb edə bilər. Hər bir boşqabın müəyyən edilmiş mexaniki rolu var və onun ölçüləri yalnız nominal qəlib ölçüsünə istinad etməklə seçilməkdənsə, qəlib sxemi ilə müəyyən edilməlidir.
Əsas konstruksiya quruluşunu hansı plitələr təşkil edir?
Kalıbın əsasını təyin edərkən adətən aşağıdakı komponentlər nəzərə alınır:
- Üst sıxma lövhəsi:Kalıbın stasionar tərəfini enjeksiyon qəlibləmə maşınının sabit lövhəsi ilə birləşdirir. O, yuxarı qəlib yığımı üçün montaj səthini təmin edir və lazım olan yerlərdə çubuq kolunu yerləşdirir.
- Boşluq lövhəsi:Boşluq əlavəsini dəstəkləyir və ya birbaşa boşluq emalını ehtiva edir. Onun yastılığı, qalınlığı və sərtliyi sıxışdırma zamanı boşluq tərəfinin nə qədər ardıcıl şəkildə dəstəklənməsinə təsir göstərir.
- Əsas lövhə:Əsas əlavəni və ya əsas meydana gətirən xüsusiyyətləri saxlayır. O, təkrar istehsal dövrləri boyunca boşluq lövhəsi ilə dizayn əlaqəsini saxlamalıdır.
- Dəstək lövhəsi:Əsas tərəfdəki montajı gücləndirir və enjeksiyon təzyiqi altında əyilməyə müqavimət göstərməyə kömək edir. Tələb olunan qalınlıq və dəstək təşkili proqnozlaşdırılan sahədən, boşluqların yerləşdiyi yerdən və gözlənilən qəlib yüklərindən asılıdır.
- Spacer blokları:Ejektor qurğusunun hərəkət etməsi üçün lazım olan yer yaradın. Onların ölçüləri mövcud ejeksiyon vuruşunu müəyyənləşdirir və hərəkət edən hissələr üçün kifayət qədər boşluq təmin etməlidir.
- Ejektor saxlama lövhəsi və ejektor lövhəsi:Ejektor sancaqlarını, qollarını və digər ejektor elementlərini tutun və sürün. Onların hərəkəti paralel və müdaxilədən azad olmalıdır.
- Alt sıxma lövhəsi:Kalıbın hərəkət edən tərəfini hərəkət edən lövhəyə birləşdirir və lazımi montaj və dəstək interfeysini təmin edir.
Bu plitələr əlaqəli mexaniki sistem kimi işləyir. Məsələn, dayaq plitəsinin qalınlığının artırılması əyilmə müqavimətini yaxşılaşdıra bilər, lakin bu, həm də kalıbın ümumi hündürlüyünə və mövcud maşın sahəsinə təsir göstərir. Eynilə, boşluq blokunun hündürlüyünün dəyişdirilməsi ejektor vuruşuna və geri dönən komponentlər üçün mövcud otaqa təsir göstərə bilər. Buna görə də dizaynın nəzərdən keçirilməsində plitələrin tam yığılması nəzərə alınmalıdır, hər boşqab müstəqil satınalma elementi kimi deyil.
Hansı material və sərtlik xüsusiyyətləri uyğundur?
Material seçimi hər bir lövhəyə qoyulan mexaniki tələbləri əks etdirməlidir. Moldburger Mold Industry Co., Ltd.-dən dərc edilmiş ProSeries qəlib bazası məlumatı əsas material variantları kimi P20 əvvəlcədən bərkimiş poladı və 1.2311 dərəcəli poladı müəyyən edir. Siyahıda göstərilən sərtlik 28 ilə 32 HRC arasındadır, 965 ilə 1200 N/mm² dartılma gücü və minimum axma gücü 800 N/mm². Bu dəyərlər qeyd olunmuş ProSeries konfiqurasiyasını qiymətləndirmək üçün istinad təmin edir, lakin alıcılar material sertifikatını və dəqiq sifarişə uyğun spesifikasiyanı təsdiq etməlidirlər.
| Komponent | Nəşr olunmuş material | Nəşr olunan sərtlik | Siyahıda göstərilən səth vəziyyəti |
| A və B sıxma lövhələri | P20 / 1.2311 | 28-32 HRC | Torpaq və cilalanmış |
| Dəstək lövhəsi S | 1045 karbon polad | 18-22 HRC | Yer |
| Ejektor korpusu C və D | P20 / 1.2311 | 28-32 HRC | Yer |
| Bələdçi sütunlar və kollar | SUJ2 daşıyıcı polad | 58 - 62 HRC | Sərtləşdirilmiş və torpaq |
| Ejektor sancaqları | SKD61 / H13 alət poladı | 48 - 52 HRC | Dəqiq torpaq |
Ümumi təyinatlı qəlib üçün P20 tez-tez seçilir, çünki o, emal, cilalanma və mexaniki performansın praktiki balansını təklif edir. Daha yüksək gərginlikli alətlər üçün fərqli bir polad dərəcəsi və ya daha əhəmiyyətli dəstək təşkili tələb oluna bilər. Material seçimi həm də qəlibləmə qatranını nəzərə almalıdır. Məsələn, şüşə liflə gücləndirilmiş plastiklər qəlib səthlərində və hərəkət edən komponentlərdə aşındırıcı aşınmanı artıra bilər. Aşındırıcı və ya nəmə həssas emal mühitləri seçilmiş ərazilərdə korroziyaya davamlı materiallar tələb edə bilər.
Kalıbın əsas ölçüləri maşına necə uyğunlaşdırılmalıdır?
Fiziki uyğunluq materialın keyfiyyəti qədər vacibdir. Kalıbın bazası maşının lövhə ölçülərinə və bağlayıcı aralığına uyğun olmalıdır, onun yerləşdirmə halqası, montaj dəlikləri, ümumi hündürlüyü və ejektor interfeysi maşının spesifikasiyasına uyğun olmalıdır. Kalıp dizayneri həmçinin mövcud gün işığını, maksimum açılış vuruşunu, minimum qəlib qalınlığını və maşının sıxma qabiliyyətini nəzərə almalıdır.
ProSeries nəşr olunan ölçü matrisi beş istinad konfiqurasiyasını təmin edir. Aşağıdakı rəqəmlər sadalanan boşqab ölçülərini və ümumi hündürlüyü təsvir edir, hər bir xüsusi hazırlanmış qəlib bazası üçün universal ölçü diapazonu deyil.
| Baza ölçüsü | Bir boşqab qalınlığı | B plitə qalınlığı | S boşqab qalınlığı | Ümumi hündürlük |
| 1515 | 50 mm | 50 mm | 25 mm | 146 mm |
| 2020 | 60 mm | 60 mm | 30 mm | 181 mm |
| 2525 | 70 mm | 70 mm | 35 mm | 216 mm |
| 3030 | 80 mm | 80 mm | 40 mm | 251 mm |
| 3535 | 90 mm | 90 mm | 45 mm | 286 mm |
Kotirovkaya baxarkən, mühəndis komandamız qəlib rəsmini, maşın modelini, qatran məlumatını, boşluq təşkilini və gözlənilən istehsal həcmini almalıdır. Bu təfərrüatlar standart konfiqurasiyanın uyğun olub olmadığını və ya boşqab qalınlığının, dəstək mövqelərinin, soyutma sxemlərinin və ya montaj detallarının dəyişdirilməsinə ehtiyac olub olmadığını müəyyən etməyə kömək edir. Moldburger Mold Industry Co., Ltd. enjeksiyon qəlibləmə tətbiqləri üçün qəlib bazası variantlarını təqdim edir və alıcılar istehsal başlamazdan əvvəl son rəsm və material cədvəlini təsdiqləməlidirlər.
Hansı Standart Komponentlər Hizalanma, Hərəkət və Ejeksiyona nəzarət edir?
Standart komponentlər çox vaxt əsas qəlib plitələrindən kiçikdir, lakin onların təkrarlanma qabiliyyətinə təsiri əhəmiyyətlidir. Onlar açılış və bağlanma hərəkətinə rəhbərlik edir, qəlib yarılarını nəzərdə tutulan əlaqədə saxlayır, qəliblənmiş məhsulu buraxır və hərəkət edən birləşmələri arzuolunmaz yerdəyişmədən qoruyur. Qəlibin istiqamətləndirici və ya boşaldıcı komponentləri səhv göstərildiyi halda, hələ də uyğun olmayan hissələr istehsal edərkən sərt əsas və dəqiq işlənmiş boşluq ola bilər.
Standart komponentlərin seçimi kalıbın hərəkəti və funksional tələbləri ilə başlamalıdır. Sadə iki boşqablı qəlib, ejektor sancaqları olan şərti bələdçi sütun və kol qurğusundan istifadə edə bilər. Dərin qabırğaları, silindrik xüsusiyyətləri, alt kəsikləri və ya zərif kosmetik səthləri olan qəlib üçün ejektor qolları, qaldırıcılar, köhnəlmə lövhələri və ya əlavə istiqamətləndirici və kilidləmə elementləri tələb oluna bilər. Bu komponentlərin sayı və düzülüşü qəlib dizaynı zamanı müəyyən edilməlidir.
Bələdçi sütunlar və bələdçi kolları niyə vacibdir?
Bələdçi sütunlar və bələdçi kolları açılma və bağlanma zamanı hərəkət edən və sabit qəlib yarımlarının nisbi mövqeyini idarə edir. Onların məqsədi boşluq və nüvənin qovuşmasından əvvəl montajı düzgün vəziyyətə gətirməkdir. Dəqiq rəhbərlik qeyri-bərabər təması azaltmağa, ayırma səthlərini qorumağa və bir çox qəlibləmə dövrü ərzində təkrarlanan hizalanmağa kömək edir.
Tipik bir bələdçi sisteminə kalıbın bir tərəfində quraşdırılmış bərkidilmiş sütunlar və digər tərəfdə quraşdırılmış uyğun kollar daxildir. İki komponent arasındakı uyğunluq, həddindən artıq yanal oyunu məhdudlaşdırmaqla bərabər hamar hərəkətə imkan verməlidir. Həddindən artıq böyük boşluq arzuolunmaz hərəkətə icazə verə bilər və yanlış hizalanma riskini artıra bilər. Çox sıx uyğunluq sürtünməyə, istilik əmələ gəlməsinə, xallanmaya və ya tutmağa səbəb ola bilər, xüsusən də yağlama kifayət qədər olmadıqda və ya qəlib çirklənməyə məruz qaldıqda.
Nəşr edilmiş ProSeries spesifikasiyası bələdçi sütunlar və kollar üçün 58 ilə 62 HRC arasında sərtliyə və bərkimiş və zəmin səthinə malik SUJ2 daşıyıcı poladı müəyyən edir. Bu sadalanan konfiqurasiya üçün mənalı material və sərtlik arayışıdır. Bununla belə, alıcılar həmçinin komponent rəsmində sütunun faktiki diametrini, iş uzunluğunu, kolun uzunluğunu, uyğunluq sinfini, səthin pürüzlülüyünü, yağlama quruluşunu və ölçülü toleransları yoxlamalıdırlar.
Bələdçi sistemləri kalıbın ölçüsü və çəkisi ətrafında dizayn edilməlidir. Böyük qəliblər qeyri-bərabər yüklənməni idarə etmək üçün əlavə bələdçi elementlərə və ya əlavə hizalama xüsusiyyətlərinə ehtiyac duya bilər. Yan hərəkətləri olan qəliblərdə konstruktor həmçinin bələdçi sütunların, bucaq sancaqlarının, sürgülərin və kilidləmə bloklarının açılış ardıcıllığı zamanı müdaxilə etməməsini təmin etməlidir. Planlı qəlibə qulluq zamanı istiqamətləndirici sistem aşınma və yağlanma vəziyyətinə görə yoxlanılmalıdır.
Ejektor sancaqları və qolları hissənin buraxılmasına necə təsir edir?
Ejeksiyon sistemi soyuduqdan və qəlib açıldıqdan sonra qəliblənmiş komponenti nüvədən çıxarır. Ejektor sancaqları adətən hissənin uyğun sahələrinə qarşı itələmək üçün istifadə olunur, ejektor qolları isə ətrafdakı təmas səthinin tələb olunduğu silindrik başlıqlar və ya əsas sancaqlar ətrafında faydalıdır. Seçim hissənin həndəsəsindən, divar qalınlığından, çəkiliş bucağından, materialın büzülməsindən və məqbul ejeksiyon işarələrinin yerindən asılıdır.
Ejektor sancaqlarının yerləşdirilməsi dizayn qərarıdır, sadəcə sancaqların bərabər paylanması məsələsi deyil. Güc, görünən izlər, təhriflər və ya gərginlik ağartması qoymadan, ejeksiyon yükünə tab gətirə bilən sahələrə tətbiq edilməlidir. İncə divarlar və dar qabırğalar qalın struktur bölmələrdən fərqli bir ejeksiyon təşkili tələb edə bilər. Əgər hissə özəyi möhkəm tutursa, dizayner bir neçə ağır yüklü sancaqlara etibar etməkdənsə, effektiv boşalma sahəsini artırmalı və ya qaralama və səthin işlənməsini yenidən nəzərdən keçirməli ola bilər.
Ejektor sancaqları düz, düzgün quraşdırılmış və kifayət qədər dəstəklənmiş olmalıdır. Həddindən artıq dəstəklənməmiş uzunluq əyilmə riskini artıra bilər. Yanlış sancaq hündürlüyü şahid işarələri və ya qeyri-bərabər boşalma yarada bilər, zəif hizalanma isə sancağın deşiyinə sürtülməsinə səbəb ola bilər. Ejektor qolları konsentrikliyə və qaçış boşluğuna oxşar diqqət tələb edir, çünki onlar əsas pin ətrafında işləyirlər və boşalma zamanı yan yüklərə məruz qala bilərlər.
Nəşr edilmiş ProSeries konfiqurasiyası üçün sadalanan ejektor pin materialı 48 ilə 52 HRC arasında sərtliyə və dəqiq zımparaya malik SKD61 H13 alət poladıdır. Bu spesifikasiya hər bir ejektor pin və ya qolunun eyni dərəcəli istifadə etdiyi fərziyyəsi deyil, qeyd olunmuş məhsul konfiqurasiyası üçün istinad kimi qəbul edilməlidir. Alıcılar diametri, uzunluğu, baş tərzini, ucun həndəsəsini, sərtliyini və tətbiq üçün tələb olunan hər hansı xüsusi örtük və ya səth müalicəsini təsdiqləməlidir.
Hansı digər komponentlər qəlibin hərəkət sistemini tamamlayır?
Etibarlı qəlib əməliyyatına nail olmaq üçün bir neçə əlavə komponent tələb oluna bilər. Onların istifadəsi qəlib arxitekturasından və qəliblənmiş məhsulun növündən asılıdır.
- Qaytarma sancaqları:Kalıp bağlandıqca ejektor qurğusunu orijinal vəziyyətinə qaytarmağa kömək edin. Onların uzunluğu və əlaqə quruluşu ejektor plitəsinin dizaynına uyğun olmalıdır.
- Bulaqlar:Seçilmiş mexanizmlərdə geri dönmə qüvvəsi və ya idarə olunan hərəkət təmin edin. Yay seçimi iş yükünü, sıxılma diapazonunu, yorğunluq müddətini, işləmə temperaturunu və mövcud quraşdırma yerini nəzərə almalıdır.
- Yerləşdirmə halqası:Kalıbı enjeksiyon maşınının başlığına və yerləşdirmə açılışına nisbətən yerləşdirir. Onun ölçüləri maşının interfeysinə və kalıbın çubuq quruluşuna uyğun olmalıdır.
- Çubuq kolları:Ərinmiş plastik üçün maşın başlığından qəlib aparatı sisteminə giriş yolunu təmin edir. Nozzle radiusu, ağız ölçüləri və oturacaq həndəsəsi uyğun olmalıdır.
- Aşınma lövhələri:Sürgülər və digər hərəkət edən qəlib mexanizmləri kimi sahələrdə sürüşən təmas səthlərini qoruyun. Aşınma qəbuledilməz səviyyəyə çatdıqda onlar dəyişdirilə bilər, daha bahalı kalıp strukturlarının qorunmasına kömək edir.
- Bələdçi aksesuarları:Xüsusi qəlib planları üçün əlavə təlimatlar, dayanacaqlar və hizalama komponentləri daxil ola bilər. Dəqiq konfiqurasiya təsdiq edilmiş qəlib rəsminə uyğun olmalıdır.
- Kilidlər və məhdudlaşdırıcı komponentlər:Kalıp hərəkətinin seçilmiş mərhələlərini idarə edin və ya onları tələb edən dizaynlarda yerləşdirmə funksiyalarını təmin edin.
- Möhürlər və tıxaclar:Kalıp dizaynı ilə müəyyən edildiyi yerlərdə soyutma kanalı və maye dövrə tələblərini dəstəkləyin. Onların materialı və təzyiq göstəriciləri iş şəraitinə uyğun olmalıdır.
Hər qəlib bu siyahıdakı hər komponenti tələb etmir. Məsələn, əsas qəlibin qaldırıcılara və ya mürəkkəb bağlama bloklarına ehtiyacı olmaya bilər, yan alt kəsikləri olan qəlib isə hərəkət ardıcıllığını tamamlamaq üçün sürgülərdən, bucaq sancaqlarından və köhnəlmə lövhələrindən asılı ola bilər. Komponentlərin siyahısı qəlib montajı rəsmindən və materialların siyahısından hazırlanmalı, hər bir hissəyə aydın funksiya və istinad nömrəsi təyin edilməlidir.
Moldburger Mold Industry Co., Ltd. qəlib komponentləri kateqoriyaları arasında bələdçi sütunları və köhnəlmə lövhələrini, bələdçiləri və digər qəlib aksesuarlarını, ejektor sancaqlarını və ejektor qollarını sadalayır. Bu hissələri satın alarkən, satınalma spesifikasiyamız komponent növünü, rəsm nömrəsini, materialı, sərtliyi, ölçüləri, səthin işlənməsini və miqdarını müəyyən etməlidir. Bu, fərqli funksional tələblərə malik ola biləcək vizual oxşar komponentlər arasında qeyri-müəyyənliyi azaldır.
Materiallar, dözümlülüklər və istehsal keyfiyyəti necə qiymətləndirilməlidir?
Dəqiqlik təkcə material adı və ya maşın siyahısı ilə müəyyən edilmir. Dizayn tələbləri, xammalın vəziyyəti, emal prosesləri, istilik müalicəsi, üyüdülmə, yığma və yoxlama arasında nəzarət edilən əlaqənin nəticəsidir. Komponent öz nominal ölçülərinə cavab verə bilər, lakin düzlük, paralellik, konsentriklik, sərtlik və ya səthin bitməsi tətbiq üçün uyğun deyilsə, yenə də zəif işləyir. Buna görə alıcılar məhsulun spesifikasiyası ilə yanaşı istehsal və yoxlama tələblərini də qiymətləndirməlidirlər.
Polad markaları komponent funksiyalarına necə uyğunlaşdırılmalıdır?
Müxtəlif qəlib komponentləri müxtəlif mexaniki gərginlik və aşınma formalarını yaşayır. Böyük bir lövhə struktur dəstəyi təmin etməli və həndəsəsini qorumalıdır. Bələdçi sütun təkrar sürüşmə təması yaşayır. Ejektor sancağı sıxıcı qüvvəyə, sürtünməyə və təkrar hərəkətə məruz qalır. Hər bir komponent üçün bir material seçmək bu müxtəlif əməliyyat şərtlərinə məhəl qoymur.
Moldburger Mold Industry Co., Ltd. tərəfindən nəşr olunan məhsul haqqında məlumat P20, 4140, H13, paslanmayan polad və S7 daxil olmaqla qəlib əsaslı tətbiqlər üçün bir neçə polad variantını müəyyən edir. Sadalanan təsvirlər P20-ni ümumi təyinatlı qəlib tətbiqləri və yaxşı emal qabiliyyəti ilə, 4140-ı möhkəmlik və möhkəmlik ilə, H13-ü istilik müqaviməti ilə, paslanmayan poladdan korroziyaya davamlılıqla və S7-ni zərbəyə davamlılıqla əlaqələndirir. Bunlar bir-birini əvəz edən zəmanətlər deyil, seçim istinadlarıdır. Düzgün dərəcə komponentdən, qatrandan, emal temperaturundan, gözlənilən aşınmadan və texniki xidmət tələblərindən asılıdır.
Məsələn, P20 bir çox ümumi təyinatlı lövhələr üçün uyğun ola bilər, H13 isə daha yüksək istilik tələbləri və ya xüsusi aşınma şəraiti onun istifadəsinə haqq qazandırdığı hallarda nəzərə alınır. Paslanmayan sinif korroziyaya davamlılığın vacib olduğu tətbiqlərdə müvafiq ola bilər, lakin dəqiq sinif və istilik müalicəsi hələ də təsdiq tələb edir. Alıcı həmçinin lövhənin əsas materialı ilə əlavələr, istiqamətləndirici elementlər, ejektorlar və aşınma komponentləri üçün istifadə olunan materiallar arasında fərq qoymalıdır.
İstilik müalicəsi başqa bir vacib məsələdir. Sərtlik girintiyə və aşınmaya qarşı müqavimətə təsir edir, lakin tək sərtlik möhkəmliyi, ölçü sabitliyini və ya çatlamaya qarşı müqaviməti təsvir etmir. Komponent kobud emaldan sonra bərkidilirsə, istehsal planı mümkün təhrifləri və son daşlama ehtiyacını nəzərə almalıdır. Sıx uyğunlaşma tələb edən komponentlər üçün yoxlama yalnız onlardan əvvəl deyil, son emal və istilik müalicəsi mərhələlərindən sonra aparılmalıdır.
Hansı ölçülü tolerantlıqlar ən yaxın diqqətə layiqdir?
Kalıp rəsmində hər ölçü eyni funksional əhəmiyyətə malik deyil. Plitənin ümumi uzunluğu və eni nisbətən geniş tolerantlığa malik ola bilər, bələdçi dəlikləri, yerləşdirmə xüsusiyyətləri, daxiletmə cibləri və sürüşmə interfeysləri isə daha yaxından nəzarət tələb edə bilər. Faydalı təftiş planı funksiya üçün kritik ölçüləri müəyyən edir və onların necə ölçüləcəyini müəyyən edir.
Diqqət tələb edən tipik sahələrə aşağıdakılar daxildir:
- Plitənin yastılığı və paralelliyi:Kalıbın necə bağlanmasına və sıxma yüklərinin montaj üzrə necə paylanacağına təsir edin.
- Bələdçi çuxurunun mövqeyi:Bələdçi sistemi ilə boşluq və əsas lövhələr arasındakı əlaqəni müəyyən edir.
- Bələdçi sütunun diametri və düzlüyü:Qaçış uyğunluğu, sürtünmə və təkrarlanan hizalanmaya təsir edin.
- Cib ölçülərini daxil edin:Boşluq və əsas əlavələrin düzgün yerləşib saxlanıla biləcəyini müəyyənləşdirin.
- Ejektor çuxurunun yeri və diametri:Sancaqların hərəkətinə və sürtünmə və ya tutma riskinə təsir edin.
- Ayrılma səthinin vəziyyəti:Kalıbın bağlanmasına və zəif təmas və ya zədələnmə nəticəsində yaranan parlama riskinə təsir göstərir.
- Quraşdırma və yerləşdirmə xüsusiyyətləri:Enjeksiyon maşınına və təsdiq edilmiş qəlib dizaynına uyğun olmalıdır.
ProSeries qəlib bazası səhifəsi plitələr və komponentlər üçün CNC emalını sadalayır və dəqiq uyğunlaşma və uyğunlaşma əldə etmək üçün istehsal yanaşmasını təsvir edir. Ayrı bir qəlib hazırlama spesifikasiyası səhifəsində 150 mm-dən 150 mm-dən 600 mm-dən 600 mm-ə qədər standart ölçü diapazonu, Ra 0,4 mikrometr standart səth bitirmə və kritik ölçülərdə müsbət və ya mənfi 0,01 mm tolerantlıq göstərilir. Bu rəqəmlər dərc olunmuş spesifikasiyaya aiddir və hər bir qəlib bazası seriyasına və ya fərdi komponentə avtomatik tətbiq edilməməlidir.
Başqa bir enjeksiyon qəlibinin əsas səhifəsində fərqli standart ölçülər, səth bitirmə məlumatı və model seriyası göstərilir. Nəşr edilmiş məhsul səhifələri müxtəlif konfiqurasiyaları təsvir edə bildiyi üçün alıcılar seçilmiş model üçün birləşdirilmiş çertyoj və spesifikasiya vərəqini tələb etməlidir. Yekun kotirovkada hər bir kritik ölçüyə hansı dözümlülük aid olduğu, səthin pürüzlülüyünün necə ölçüldüyü və yoxlama qeydlərinin sifarişlə birlikdə təqdim edilib-edilmədiyi göstərilməlidir.
Hansı istehsal və yoxlama prosesləri təkrarlanmağı dəstəkləyir?
Emal qabiliyyəti yalnız qəlib dizaynının tələb etdiyi ölçülərə və xüsusiyyətlərə qoşulduqda aktualdır. CNC freze və qazma boşqab profilləri, deliklər, ciblər və montaj xüsusiyyətləri istehsal etmək üçün istifadə olunur. Dəqiq daşlama düzlük, paralellik və səth vəziyyətini yaxşılaşdıra bilər. Tel EDM adi kəsmə üsulu ilə istehsalı çətin olan profillər və ya xüsusiyyətlər üçün istifadə edilə bilər. Müəyyən edilmiş sərtliyə nail olmaq üçün istilik müalicəsi tələb oluna bilər, ölçülü yoxlama isə bitmiş hissənin rəsmə uyğun olub olmadığını yoxlayır.
Moldburger Mold Industry Co., Ltd.-nin şirkət profilində Makino, Dawei və FANUC-dan CNC maşınları, Makino və Sodick-dən elektrik boşaldıcı maşınlar, yavaş məftil verən maşınlar, Okamoto dəyirmanları, tornalar və altıbucaqlı koordinat ölçmə avadanlığı sadalanır. O, həmçinin 30 layihə mühəndisindən və 100-dən çox peşəkar və texniki personaldan ibarət komanda haqqında məlumat verir. Bu nəşr edilmiş resurslar şirkət tərəfindən təsvir edilən avadanlıq və personalın çeşidini göstərir, eyni zamanda fərdi sifariş üçün istifadə olunan proses onun faktiki istehsal planına qarşı təsdiq edilməlidir.
Koordinat ölçmə maşını həndəsi xüsusiyyətləri yoxlamaq və ölçülmüş mövqeləri mühəndislik rəsmi ilə müqayisə etmək üçün istifadə edilə bilər. Daha sadə ölçülər üçün kalibrlənmiş ölçülər, mikrometrlər, çuxur ölçənlər, hündürlük ölçənlər və səth pürüzlülük alətləri uyğun ola bilər. Yoxlama üsulu yoxlanılan dözümlülük və həndəsə uyğun olaraq seçilməlidir. Ölçmə nəticəsi yalnız alət uyğun ayırdetmə qabiliyyətinə, kalibrləmə statusuna və müəyyən edilmiş ölçmə proseduruna malik olduqda məna kəsb edir.
Keyfiyyət sənədlərinə ideal olaraq material sertifikatı, göstərildiyi təqdirdə sərtlik hesabatı, kritik xüsusiyyətlər üçün ölçülü yoxlama nəticələri və rəsm tərəfindən tələb olunan hər hansı xüsusi prosesin qeydləri daxil edilməlidir. Təkrar sifarişlər üçün təsdiq edilmiş çertyojları və yoxlama meyarlarını saxlamaq partiyalar arasında uyğunluğu qorumağa kömək edir. Komponent mövcud hissəni əvəz etmək üçün nəzərdə tutulubsa, alıcı orijinal çertyojı və ya təsdiqlənmiş nümunəni təqdim etməli və əvvəlki revizyondan hər hansı dəyişikliyi müəyyən etməlidir.
Alıcılar satınalma və montaj risklərini necə azalda bilər?
Satınalma qrupları tez-tez qəlib komponentlərini vahid qiymətə və çatdırılma müddətinə görə müqayisə edirlər. Bu amillər vacibdir, lakin onlar uyğunluq, təftiş tələbləri və istehsalın dayandırılması xərclərinə görə qiymətləndirilməlidir. Vaxtından əvvəl köhnələn aşağı qiymətli bələdçi komponenti hizalanma problemlərinə, texniki xidmət işlərinə və rədd edilmiş qəliblənmiş hissələrə səbəb ola bilər. Düzgün müəyyən edilmiş komponent daha yüksək alış qiymətinə malik ola bilər, lakin dayanma müddətini və dəyişdirmə tezliyini azaldırsa, daha yaxşı həyat dövrü dəyəri təklif edə bilər.
Sifariş verməzdən əvvəl aşağıdakı texniki baxış nöqtələrindən istifadə edin:
- Kalıbın növünü, boşqab quruluşunu və maşın interfeysini təsdiqləyin.
- Ən son təsdiqlənmiş qəlib montaj rəsmini və komponent təsvirlərini təqdim edin.
- Materialın dərəcələrini, sərtlik tələblərini və istilik müalicəsi şərtlərini müəyyənləşdirin.
- Kritik ölçüləri, həndəsi tolerantlıqları və səth pürüzlülüyünü göstərin.
- Komponentlərin DME, HASCO, FUTABA və ya başqa təyin edilmiş standarta uyğun olub olmadığını təsdiqləyin.
- Mövcud qəlib hissələri və nəzərdə tutulan dəyişdirmə komponentləri ilə əvəz oluna biləcəyini yoxlayın.
- Yoxlama sənədləri, qablaşdırma, identifikasiya və izlənilmə tələbləri ilə razılaşın.
- Emal, istilik müalicəsi, üyüdülmə və yekun yoxlama ilə əlaqədar çatdırılma cədvəlini nəzərdən keçirin.
Təchizatçı tərəfindən dərc edilən inyeksiya qəlibinin əsas məlumatı DME, HASCO və FUTABA uyğunluğuna istinad edir. Alıcılar hələ də tələb olunan xüsusi standart seriyaları və ölçüləri müəyyən etməlidirlər. "Beynəlxalq standart" ifadəsi özlüyündə kifayət deyil, çünki müxtəlif sistemlər müxtəlif ölçülər, uyğunluqlar və komponent konvensiyalarından istifadə edə bilər. Texniki satınalma sənədlərimizdə standart, hissə nömrəsi və dəyişdirilmənin tələb olunduğu yerdə təftiş göstərilməlidir.
Xüsusi layihələr üçün Moldburger Mold Industry Co., Ltd. çertyojları nəzərdən keçirmək, tələb olunan boşqab və komponent konfiqurasiyasını hazırlamaq və müvafiq keyfiyyət məlumatlarını təmin etmək qabiliyyətinə görə qiymətləndirilə bilər. Bizim fabrik koordinasiyamız istehsaldan əvvəl texniki məsələlərin həllinə diqqət yetirməlidir, xüsusən sifarişdə qeyri-standart ölçülər və ya əvəzedici komponentlər varsa. Aydın təsdiqləmə prosesi emal başlandıqdan sonra qarşısı alına bilən dəyişikliklərin qarşısını almağa kömək edir.
Nəticə
Dəqiq inyeksiya qəlibi sabit qəlib bazasına və koordinasiya edilmiş standart komponentlər dəstinə əsaslanır. Sıxma plitələri, boşluq və nüvə plitələri, dayaq lövhələri, boşluq blokları və ejektor korpusları struktur təməli təmin edir. Bələdçi sütunlar, kollar, ejektor sancaqlar, qollar, qaytarma sancaqları, yerləşdirmə halqaları, çubuq kolları və aşınma komponentləri dəqiq hərəkəti və hissələrin etibarlı şəkildə sərbəst buraxılmasını dəstəkləyir. Material seçimi, ölçülərə nəzarət, maşın uyğunluğu və yoxlama qeydləri bu komponentlərin nəzərdə tutulduğu kimi birlikdə işlədiyini müəyyən edir.
Moldburger Mold Industry Co., Ltd.dərc edilmiş material spesifikasiyası, emal resursları və yoxlama avadanlığı ilə dəstəklənən qəlib bazası və standart komponent həlləri təklif edir. Əgər siz yeni bir enjeksiyon qəlibi hazırlayırsınızsa və ya əvəzedici komponentlər əldə edirsinizsə, komandamıza çertyojlarınızı, material tələblərini, maşın detallarını və gözlənilən istehsal şərtlərini göndərin. Alət layihəniz üçün uyğun konfiqurasiyanı müəyyən etmək üçün texniki baxış və kotirovka tələb edin.
Tez-tez verilən suallar
S: Kalıp bazası ilə standart qəlib komponentləri arasında fərq nədir?
A: Kalıp bazası boşluq, nüvə, istiqamətləndirici sistem və atma mexanizmini saxlayan plitələrin və dəstəkləyici elementlərin struktur yığılmasıdır. Standart qəlib komponentləri bələdçi sütunları, bələdçi kolları, ejektor sancaqları, ejektor qolları, qaytarma sancaqları, yerləşdirmə halqaları və çubuq kolları kimi həmin montajın daxilində və ya ətrafında quraşdırılmış funksional hissələrdir. Kalıp bazası struktur dəstəyi təmin edir, standart komponentlər isə hizalanmağa, hərəkətə, yerləşdirməyə və hissələrin buraxılmasına nəzarət edir. Etibarlı qəlib əməliyyatına nail olmaq üçün hər ikisi birlikdə göstərilməlidir.
S: Dəqiq inyeksiya qəlibləri üçün hansı poladdan istifadə olunur?
A: P20 və 1.2311 əvvəlcədən bərkidilmiş poladdan ümumi təyinatlı qəlib əsaslı lövhələr üçün istifadə olunur, çünki onlar emal qabiliyyəti və mexaniki performansın praktik birləşməsini təklif edir. Müraciətə uyğun olaraq digər qiymətlər də seçilə bilər. Məsələn, 4140 möhkəmlik və möhkəmlik, H13 istilik müqaviməti, paslanmayan polad korroziyaya davamlılıq və S7 zərbə müqaviməti ilə əlaqələndirilir. Son seçim kalıbın quruluşunu, qatranını, iş temperaturunu, aşınma şərtlərini, tələb olunan sərtliyi və təchizatçının material sənədlərini nəzərə almalıdır.
S: Bələdçi sütunlar və kollar inyeksiya qəlibinin dəqiqliyində niyə vacibdir?
Cavab: Bələdçi sütunlar və kollar qəlib açılıb bağlanarkən iki qəlib yarısının nisbi mövqeyini idarə edir. Düzgün uyğunlaşdırılmış komponentlər boşluq və nüvənin nəzərdə tutulan mövqedə görüşməsinə kömək edir, arzuolunmaz hərəkəti azaldır və ayrılan səthləri qoruyur. Onların diametri, düzlüyü, uyğunluğu, sərtliyi, səthi bitirmə və yağlama tələbləri performansa təsir göstərir. Həddindən artıq boşluq yanlış hizalanmaya kömək edə bilər, həddindən artıq sıx uyğunluq isə təkrar əməliyyat zamanı sürtünmə, xallanma və ya tutmağa səbəb ola bilər.
S: Plastik enjeksiyon qəlibi üçün ejektor sancaqları necə seçilməlidir?
Cavab: Ejektor sancaqları qəliblənmiş hissənin həndəsəsinə, divar qalınlığına, materialın büzülməsinə, qaralamaya və gözlənilən boşalma müqavimətinə görə seçilməlidir. Onların təmas mövqeləri görünən işarələrə və ya hissənin təhrifinə səbəb olmadan buraxma gücünü paylamalıdır. Pəncərənin diametri, uzunluğu, başlıq tərzi, ucun həndəsəsi, sərtliyi və ejektor lövhəsinə uyğunluğu qəlib rəsminə uyğun olaraq yoxlanılmalıdır. Ejektor qolları ətrafdakı təmas səthinə ehtiyac duyulan silindrik başlıqlar və ya əsas sancaqlar ətrafında daha uyğun ola bilər.
S: Xüsusi hazırlanmış qəlib bazası sifariş edərkən alıcılar hansı məlumatları təqdim etməlidirlər?
Cavab: Alıcılar ən son qəlib montaj rəsmini, boşqab ölçülərini, maşın modelini, bağlama çubuğunun aralığını, lövhə detallarını, yerləşdirmə halqasını və montaj tələblərini, ejektor interfeysini, boşluqların təşkilini, qatran növünü və gözlənilən istehsal şərtlərini təqdim etməlidirlər. Sifarişdə həmçinin materialın dərəcələri, sərtlik, kritik dözümlülüklər, səthin bitməsi, tətbiq olunan standartlar və tələb olunan yoxlama sənədləri göstərilməlidir. Kotirovkadan əvvəl bu məlumatın təqdim edilməsi istehsalçıya uyğunluğu qiymətləndirməyə, xüsusi emal tələblərini müəyyən etməyə və ölçü və ya montaj problemləri riskini azaltmağa kömək edir.
Sorğu göndərin
X
Biz sizə daha yaxşı baxış təcrübəsi təklif etmək, sayt trafikini təhlil etmək və məzmunu fərdiləşdirmək üçün kukilərdən istifadə edirik. Bu saytdan istifadə etməklə siz kukilərdən istifadəmizlə razılaşırsınız.
Məxfilik Siyasəti