- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Müxtəlif qəlib bazası və standart hissə konfiqurasiyaları qəlib montajına necə təsir edir?
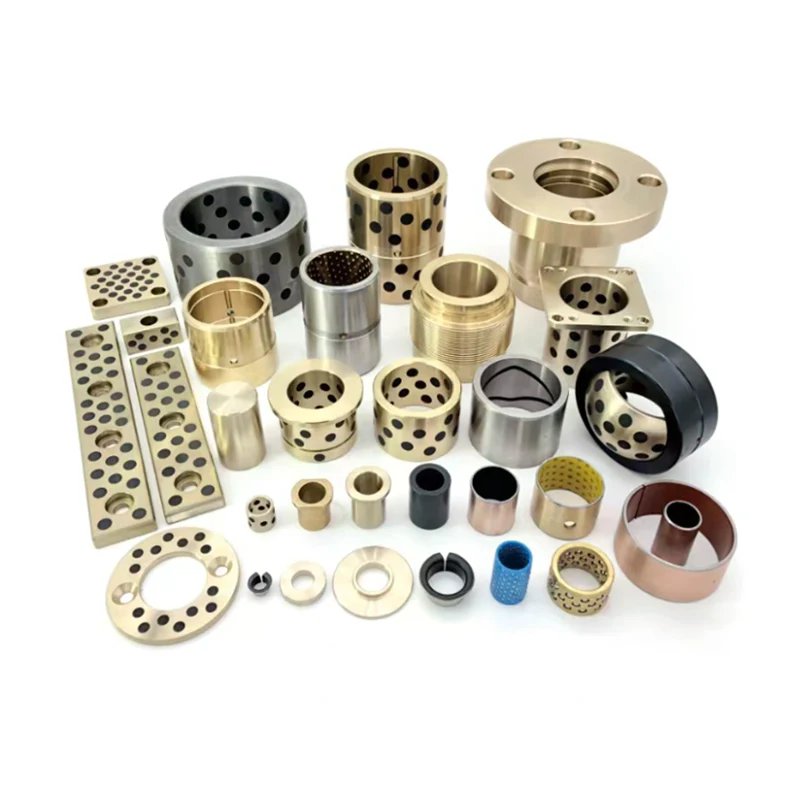
İki qəlib eyni boşluq dizaynından və eyni qəlibləmə prosesindən istifadə edə bilər, lakin biri dörd günə yığılır, digəri isə üç həftə çəkir. Fərq çox vaxt boşluq işi deyil. BuKalıp bazası və standart hissəkonfiqurasiya. Kalıp bazası boşqab yığınını, bələdçi sütunun düzülməsini, ejektor sistemini, geri qaytarma mexanizmini və montaj interfeysini müəyyən edir. Standart hissələr həmin elementlərin necə bağlandığını, necə tənzimləndiyini və nə qədər asanlıqla dəyişdirilə biləcəyini müəyyən edir. Bu konfiqurasiyalar montajdan asılı olmayaraq seçildikdə, qəlib qurucusu cibləri yenidən işləməyə, plitələri parıldatmağa, ejektor plitələrini hizalamağa və uyğun olmayan interfeysləri düzəltməyə vaxt sərf edir. Onlar montaj nəzərə alınmaqla seçildikdə, qəlib proqnozlaşdırıla bilən ardıcıllıqla birləşir, tənzimləmələr minimaldır və texniki xidmətə giriş sadədir.
Bu təlimat qəlibin yığılması üçün Moldbase və Standart Hissə dəstlərini alan satınalma qrupları üçün yazılmışdır. O, müxtəlif konfiqurasiyaların montaj ardıcıllığına, dözümlülük yığınına, tənzimləmə vaxtına və texniki xidmətə girişə necə təsir etdiyini izah edir. Each section approaches the subject from a different angle: the decisions that the moldbase forces, the time that standard part tolerances consume, the interfaces that create the highest risk, the way materials and plate thickness affect alignment, and the questions buyers should ask a supplier before placing an order. Məzmun alıcılara onu qəlib istehsalçısına ötürməkdənsə, montaj riskini azaldan konfiqurasiyaları müəyyən etməyə kömək etmək üçün nəzərdə tutulub. Our factory at Moldburger Mold Industry Co., Ltd. supplies Moldbase and Standard Part sets for mold assembly, and the guidance below reflects the assembly issues we see in that work.
Mündəricat
- 1. Montaj zamanı qəlib bazasının konfiqurasiyası hansı qərarları qəbul edir?
- 2. Standart hissələrə tolerantlıqlar montaj vaxtına və yenidən işləməyə necə təsir edir?
- 3. Hansı Standart Hissə İnterfeysləri Ən Yüksək Montaj Riskini yaradır?
- 4. Kalıp bazası materialları və boşqab qalınlığı hizalanma və sabitliyə necə təsir edir?
- 5. Alıcılar montaj hazırlığına görə kalıp bazası və standart hissə təchizatçılarını necə müqayisə etməlidirlər?
- 6. Nəticə
- 7. Tez-tez verilən suallar (FAQ)
1. Montaj zamanı qəlib bazasının konfiqurasiyası hansı qərarları qəbul edir?
Kalıp bazası və Standart Hissə konfiqurasiyası ilk boşqab dəzgahda yerləşdirilməzdən əvvəl bir sıra montaj qərarlarını qəbul etməyə məcbur edir. Ən əsas qərar qəlib bazası növüdür: iki boşqab, üç boşqab və ya qeyri-standart yığın. İki boşqablı qəlib bazası yığmaq üçün ən sadədir, çünki boşqab yığını qısadır və bələdçi sütun düzülür. A three-plate moldbase adds a runner plate and a second opening interface, which means more guide pillars, more return springs, and a more complex timing relationship between the plates. A non-standard stack can accommodate a special runner system or a side action, but it also requires custom plates and custom standard part interfaces that increase the assembly time.
İkinci qərar boşqab düzümüdür. A lövhəsi, B lövhəsi, ejektor lövhələri və dayaq lövhələri boşluğa və ejektor sisteminə uyğun ölçüdə olmalıdır. Ejektor lövhəsinin sahəsi ejektor sancaqlarının sayı üçün çox kiçikdirsə, sancaqlar dəyişdirilməli və ya ejektor lövhəsi dəyişdirilməlidir. Bələdçi sütunlar arası boşluq düzümü üçün çox dardırsa, qəlib yenidən dizayn edilməlidir. Aşağıdakı cədvəl əsas qəlib bazası konfiqurasiya seçimlərini onların montaj nəticələrinə uyğunlaşdırır.
| Konfiqurasiya seçimi | Montajın nəticəsi | Satınalma sualı |
| İki boşqablı və üç boşqablı | Üç boşqab qaçış lövhəsi və əlavə bələdçi interfeysi əlavə edir | Kalıp bazası sifariş edilməzdən əvvəl qaçış sistemi təsdiqlənirmi? |
| Standart və qeyri-standart yığın | Qeyri-standart xüsusi plitələr və xüsusi hissələrə uyğunluq tələb edir | Xüsusi plitələr ölçülü və dözümlüdürmü? |
| Bələdçi sütun düzeni | Plitələrin düzülməsini və montaj ardıcıllığını müəyyən edir | Plan boşluq və ejektor düzümü ilə uyğun gəlirmi? |
| Ejektor lövhəsinin ölçüsü | Ejektor pin sayını və yerləşdirilməsini müəyyən edir | Ejektor nümunəsi lövhə sifariş edilməzdən əvvəl müəyyən edilibmi? |
| Qayıdış yay tərtibatı | Plitələrin qaytarılması və təhlükəsizliyini müəyyənləşdirir | Yay cibləri və əvvəlcədən yükləmə müəyyən edilibmi? |
| Quraşdırma interfeysi | Qəlibləmə maşınının lövhəsi ilə uyğunluğu müəyyən edir | Yerləşdirmə halqası və sıxac yuvası nümunəsi təsdiqlənibmi? |
Üçüncü qərar ejektor sistemidir. Ejektor lövhəsi, ejektor sancaqları, geri qaytarma sancaqları və yaylar dəst kimi seçilməlidir. Uyğun olmayan dəst bağlama, qeyri-bərabər boşalma və ya vaxtından əvvəl aşınmaya səbəb olur. Dördüncü qərar su və hava dövrəsidir. Plitələr qazılmadan əvvəl su xətlərinin və hava xətlərinin yeri planlaşdırılmalıdır. Soyutma sxeminin gec dəyişməsi plitənin dəyişdirilməsini tələb edə bilər ki, bu da bütün montajı gecikdirir. Beşinci qərar qaldırma və daşıma təşkilidir. Düzgün qaldırma nöqtələri olmayan böyük qəlib bazasını təhlükəsiz şəkildə yığmaq çətindir və vaxt əlavə edən qurğu dəyişiklikləri tələb oluna bilər.
Moldburger Mold Industry Co., Ltd.-dəki mühəndis komandamız Moldbase və Standard Part sifarişi buraxılmazdan əvvəl bu qərarları bağlamaq üçün alıcılarla işləyir. Boşluğun dizaynı və maşın interfeysi ilə müqayisədə boşqabın düzülməsini, bələdçi sütunlar arasındakı məsafəni, ejektor modelini və montaj interfeysini nəzərdən keçiririk. Məqsəd qəlib bazasının gəldiyi vəziyyətin qarşısını almaqdır və montaj komandası ejektor plitəsinin tələb olunan pin nümunəsini yerləşdirə bilməyəcəyini aşkar edir. Sifarişdən əvvəl qısa bir baxış, sifarişdən sonra boşqabın dəyişdirilməsindən daha ucuzdur.
2. Standart hissələrə tolerantlıqlar montaj vaxtına və yenidən işləməyə necə təsir edir?
Standard part tolerances affect assembly time because every interface between a standard part and the moldbase or between two standard parts requires a fit. Bir az böyük olan bələdçi sütunu güc tətbiq etmədən bələdçi koluna daxil olmayacaq. Ölçüsü az olan geri qaytarma sancağı ejektor lövhəsini düzgün vəziyyətdə saxlamayacaq. Bir az uzun olan ejektor sancağı hissəni işarələyəcək və ya ejektor lövhəsini əvvəlcədən yükləyəcək. Montaj komandası tələb olunan uyğunluğu əldə etmək üçün hissələri ölçməyə, raybalamaya, parıldamağa və ya dəyişdirməyə vaxt sərf edir. Aşağıdakı cədvəl standart hissə dözümlülüyünün adətən orta ölçülü qəlibdə istehlak etdiyi montaj vaxtını pozur.
| Montaj Fəaliyyəti | Tipik Vaxt | Gecikmənin əsas səbəbi | Konfiqurasiya qolu |
| Bələdçi sütunu və kolun uyğunluğu | 2 ilə 6 saat arasında | Yanlış uyğunlaşma və ya dözümlülük uyğunsuzluğu | Uyğun olan dəstləri və bələdçi sütun düzümünü göstərin |
| Ejektor plitəsinin düzülməsi | 3 ilə 8 saat arasında | Qaytarma pin uyğunluğu və boşqab paralelliyi | Ejektor plitəsinin qalınlığını və pin uyğunluğunu təyin edin |
| Ejektor pin uzunluğunun tənzimlənməsi | 2 ilə 6 saat arasında | Sancaq uzunluğu dəyişikliyi və boşqab yığınına dözümlülük | Sancaq uzunluğu tolerantlığını və üyütmə ehtiyatını təyin edin |
| Yay cibi və əvvəlcədən yükləmə | 1-dən 4 saata qədər | Cib dərinliyi və yaysız uzunluq | Yay ciblərini və yay dərəcəsini göstərin |
| Yerləşdirmə halqası və çubuq kolları | 1-3 saat | Konsentriklik və maşın interfeysi | Sifariş etməzdən əvvəl maşın interfeysini təsdiqləyin |
| Su və hava armaturları | 2 ilə 5 saat | İp uyğunluğu və port yeri | Port standartını və fitinq növünü təyin edin |
Vaxt bölgüsü göstərir ki, tolerantlıqla bağlı fəaliyyətlər əhəmiyyətsiz deyil. Orta ölçülü bir qəlibdə onlar 11 ilə 32 saat montaj vaxtını hesablaya bilərlər. Əgər hissələr uyğun gəlmirsə, vaxt ikiqat ola bilər, çünki komanda sökməli, ölçməli, dəyişdirmə sifariş etməli və yenidən yığmalıdır. Bu müddəti azaldan satınalma qərarı sadəcə daha sərt tolerantlıq almaq deyil. Bu, bütün montaj üzrə tolerantlığa nəzarət edən təchizatçıdan uyğunlaşdırılmış dəsti almaqdır. Dözümlülük daxilində olan, lakin kolbasa uyğun olmayan bələdçi sütun hələ də problemdir. Uyğunlaşdırılmış dəst interfeysdəki uyğunsuzluğu aradan qaldırır.
Bizim fabrikMoldburger Mold Industry Co., Ltd. uyğun bələdçi sütunu və kol cütləri, idarə olunan ejektor plitəsinin qalınlığı və sənədləşdirilmiş sancaq uzunluğu dözümlülüyü ilə Moldbase və Standart Hissə dəstlərini təmin edir. Biz həmçinin montaj rəsmini gözlənilən uyğunluq və tənzimləmə ehtiyatı ilə təmin edirik. Məqsəd montaj komandasının başqa cür skamyada keçirəcəyi sınaq və səhv vaxtını azaltmaqdır. Parçalar uyğun gələndə montaj ardıcıllığı düzəliş ardıcıllığına deyil, yoxlama ardıcıllığına çevrilir.
Alıcı üçün praktiki addım uyğun tələbləri satınalma sifarişinə daxil etməkdir. Bələdçi sütunu və kolun uyğunluğunu, ejektor plitəsinin paralelliyini, ejektor sancağının uzunluğuna dözümlülüyünü və yay cibinin ölçülərini göstərin. Bu tələbləri yazılı şəkildə təsdiq edə bilən təchizatçı montajı başa düşən təchizatçıdır. Yalnız kataloq nömrələrini təqdim edən təchizatçı uyğunluğu montaj komandasına buraxan təchizatçıdır.
3. Hansı Standart Hissə İnterfeysləri Ən Yüksək Montaj Riskini yaradır?
Hər bir standart hissə interfeysi eyni montaj riskini daşımır. Bəzi interfeyslər bağışlayan, bəziləri isə bağışlanmazdır. Bağışlanmayan interfeyslər kiçik bir səhvin böyük nəticələrə səbəb olduğu interfeyslərdir: bələdçi sütunu və kol interfeysi, ejektor lövhəsi və qaytarma pin interfeysi, çubuq kolunun və yerləşdirmə halqasının interfeysi, sürüşmə və aşınma lövhəsi interfeysi. Bu interfeyslər hizalanma, boşalma, maşın uyğunluğu və yan hərəkət funksiyasını müəyyən edir. Aşağıdakı cədvəl Moldbase və Standart Hissə montajında əsas interfeyslər üçün risk matrisini təqdim edir.
| İnterfeys | Montaj riski | Uğursuzluğun Nəticəsi | Zərərlərin yumşaldılması |
| Bələdçi sütunu və kol | Yüksək | Plitələrin yanlış hizalanması, əyilmə, kalıbın zədələnməsi | Uyğun dəst, idarə olunan uyğunluq, düzgün yağlama |
| Ejektor plitəsi və qaytarma pin | Yüksək | Ejektor plitəsinin bağlanması, natamam qayıdış | İdarə olunan pin uyğunluğu və boşqab paralelliyi |
| Göbələk kolları və yerləşdirmə halqası | Orta və yüksək | Maşın interfeysinin uyğunsuzluğu, sızma | Sifariş etməzdən əvvəl maşın interfeysini təsdiqləyin |
| Plitəni sürüşdürün və taxın | Yüksək | Slayd bağlama, keyfiyyətsiz hissə | Nəzarət olunan aşınma boşqab qalınlığı və önyükləmə |
| Ejektor sancağı və boşluq əlavəsi | Orta | Pin işarəsi, pin qırılması | Sancaq uzunluğu tolerantlığı və deşik uyğunluğu |
| Yaz və yay cibi | Aşağıdan orta | Bahar yorğunluğu, geri dönmə uğursuzluğu | Cib dərinliyinə və yay dərəcəsinə nəzarət |
Bələdçi sütunu və kol interfeysi ən yüksək riskdir, çünki o, bütün lövhə yığınının düzülməsinə nəzarət edir. Bələdçi sütunlar paralel deyilsə və ya kollar konsentrik deyilsə, plitələr bağlanacaq. The assembly team will attempt to correct the problem by reaming the bushings or shimming the plates, but these corrections may not solve the root cause. Düzgün təsirin azaldılması uyğun gələn bələdçi sütunu və kol dəstini təyin etmək və lövhə yığınına qarşı bələdçi sütun düzümünü təsdiqləməkdir. Ejektor lövhəsi və qaytarma pin interfeysi ikinci ən yüksək riskdir, çünki o, ejektor lövhəsinin hərəkətini idarə edir. Çox sıx olan qaytarma sancağı boşqabı bağlayacaq və çox boş olan qaytarma sancağı boşqabın əyilməsinə imkan verəcək. Azaldılması pin uyğunluğunu və boşqab paralelliyini birlikdə müəyyən etməkdir.
Moldburger Mold Industry Co., Ltd.-dəki fabrikimiz bu yüksək riskli interfeysləri Moldbase və Standart Hissə təchizatımızda idarə olunan xüsusiyyətlər kimi qəbul edir. Biz uyğunluq məlumatlarını, paralellik məlumatlarını və göndərmə ilə birlikdə interfeys təsvirlərini təqdim edirik. Sifariş buraxılmazdan əvvəl biz alıcı ilə maşın interfeysini də nəzərdən keçiririk. Məqsəd yüksək riskli interfeysləri sınaq zamanı aşkar edilə bilən deyil, montaj zamanı yoxlanıla bilən etməkdir.
Bir alıcı üçün risk matrisi satınalma sifarişi tələblərini prioritetləşdirmək üçün bir vasitədir. Yüksək riskli interfeyslər sifarişdə aydın uyğunluq və dözümlülük tələblərinə malik olmalıdır. Orta riskli interfeyslərdə yoxlama məlumatları olmalıdır. Aşağı riskli interfeyslər təchizatçının standart keyfiyyət sistemi ilə əhatə oluna bilər. Bu səviyyəli yanaşma, satınalma səylərini montaja ən çox təsir etdiyi yerə yönəldir.
4. Kalıp bazası materialları və boşqab qalınlığı hizalanma və sabitliyə necə təsir edir?
Kalıp bazası materialları və boşqab qalınlığı hizalanmaya və sabitliyə təsir göstərir, çünki onlar boşqab yığınının yük və temperatur altında necə davranacağını müəyyənləşdirirlər. Eyni sıxma qüvvəsi altında nazik boşqab qalın boşqabdan daha çox əyilir. Yüksək istilik genişlənmə əmsalı olan material ölçüsünü aşağı əmsalı olan materialdan daha çox dəyişir. Aşağı sərtliyə malik material bələdçi sütununda və kol interfeysində daha tez köhnəlir. Bu təsirlər yığında toplanır və boşluqda hizalanma xətası kimi görünür. Aşağıdakı cədvəl ümumi qəlib bazası materiallarını və onların montaja təsirini müqayisə edir.
| Material | Tipik Plitənin Qalınlığı | Uyğunlaşma və Sabitlik Təsiri | Assambleyanın nəzərdən keçirilməsi |
| P20 əvvəlcədən bərkidilmiş polad | 25 ilə 80 mm | Yaxşı sabitlik, orta aşınma müqaviməti | Ümumi qəliblər üçün standart seçim |
| 718H əvvəlcədən bərkidilmiş polad | 30 ilə 100 mm | Daha yaxşı cilalanma və sabitlik | Böyük qəliblər üçün uyğundur |
| S50C karbon polad | 20 ilə 60 mm | Aşağı sərtlik, bələdçi interfeysində daha yüksək aşınma | Aşağı həcmli qəliblər üçün istifadə edin |
| Alüminium ərintisi | 20 ilə 50 mm | Yüksək istilik genişlənməsi, aşağı sərtlik | Prototip və ya aşağı həcmli qəliblər üçün istifadə edin |
Plitənin qalınlığı yalnız güc məsələsi deyil. Bu, tolerantlıq yığını məsələsidir. Yığımın ümumi hündürlüyü kalıbın bağlanma hündürlüyünü və maşına uyğunluğu müəyyən edir. A və ya B lövhəsi standartdan daha qalındırsa, ejektor lövhəsi və dayaq lövhəsi yığın hündürlüyünü saxlamaq üçün tənzimlənməlidir. Ejektor lövhəsi standartdan daha nazikdirsə, ejektor sancağının uzunluğu tənzimlənməlidir. Bu tənzimləmələr çətin deyil, lakin montaj vaxtını artırır və səhv imkanları yaradır. Standart boşqab qalınlığından istifadə edən qəlib bazası konfiqurasiyası tənzimləmə yükünü azaldır.
Material seçimi də istilik davranışına təsir göstərir. Yüksək temperaturda işləyən bir qəlibdə boşqab yığını genişlənir. Bələdçi sütunlar və kollar müxtəlif genişlənmə əmsallarına malik materiallardan hazırlanırsa, uyğunluq temperaturla dəyişir. Otaq temperaturunda düzgün oturuş iş temperaturunda çox sıx və ya çox boş ola bilər. Quraşdırma komandası bələdçi sütunu və kolun boşluğunu seçərkən bu təsiri nəzərə almalıdır. Our engineering team at Moldburger reviews the operating temperature and the material combination when we supply a Moldbase and Standard Part set. Biz bələdçi sütunun boşluğunu və işləmə temperaturunda hizalanmasını təmin edəcək boşqab materialını məsləhət görürük.
Alıcı üçün material və qalınlıq spesifikasiyası kalıbın iş şəraiti ilə əlaqələndirilməlidir. Standart P20 qəlib bazası bir çox otaq temperaturu qəlibləri üçün adekvatdır. Yüksək temperaturlu qəlib və ya böyük bir qəlib fərqli material və fərqli boşqab qalınlığı tələb edə bilər. Təchizatçı təklif olunan konfiqurasiyanın nə üçün tətbiq üçün uyğun olduğunu izah edə bilməlidir, sadəcə kataloq standartı təklif etmir.
5. Alıcılar montaj hazırlığına görə kalıp bazası və standart hissə təchizatçılarını necə müqayisə etməlidirlər?
Alıcılar, təchizatçının kataloq hissələrinin toplusunu deyil, uyğunlaşdırılmış, sənədləşdirilmiş və montaja hazır dəsti çatdırmaq qabiliyyətini qiymətləndirərək, təchizatçıları montaj hazırlığına görə müqayisə etməlidir. Qiymətləndirmə təchizatçının mühəndis dəstəyini, dözümlülük nəzarətini, sənədləri və çatdırılma etibarlılığını əhatə etməlidir. Aşağıdakı cədvəl təchizatçıların müqayisəli çərçivəsini təqdim edir.
| Qiymətləndirmə sahəsi | Nə soruşmaq | Güclü Təchizatçı Cavab | Zəif Təchizatçı Cavab |
| Mühəndislik dəstəyi | Sifariş verməzdən əvvəl boşqab planını və ejektor modelini nəzərdən keçirə bilərsinizmi? | Baxış və işarələnmiş rəsm təqdim edir | Yalnız kataloq nömrələrini sitat gətirir |
| Tolerantlığa nəzarət | Bələdçi sütunu və ejektor plitəsinin tolerantlıqları hansılardır? | Uyğun müəyyən edilmiş məlumat və yoxlama limitlərini təmin edir | Ümumi kataloq tolerantlığına istinad edir |
| Sənədləşdirmə | Hansı montaj təsviri və uyğunluq məlumatları daxildir? | Montaj rəsmini və uyğun masa təqdim edir | Yalnız qablaşdırma siyahısını təqdim edir |
| İnterfeys təsdiqi | Maşın interfeysini necə təsdiqləyirsiniz? | Maşın lövhə məlumatlarını tələb edir və təsdiqləyir | Standart interfeysi qəbul edir |
| Çatdırılma etibarlılığı | Tam dəst üçün nə qədər vaxt lazımdır? | Plitə və hissənin mövcudluğu ilə cədvəl təqdim edir | Standart hissələri deyil, yalnız kalıp bazasını sitat gətirir |
Ən güclü təchizatçı cavabı sifarişdən əvvəl mühəndislik araşdırmasını ehtiva edən cavabdır. Ejektor naxışına qarşı boşqab düzümünün, boşluq düzümünə qarşı bələdçi sütun aralığının və yerləşdirmə halqasına qarşı maşın interfeysinin nəzərdən keçirilməsi böyük montaj problemlərinin qarşısını alan kiçik bir səydir. Bu baxışı təklif edən təchizatçı montaj prosesini başa düşən təchizatçıdır. Yalnız kataloq nömrələrini sitat gətirən təchizatçı montaja hazırlığı deyil, hissələri satan təchizatçıdır.
Moldburger Mold Industry Co., Ltd.-dəki fabrikimiz bu mühəndislik baxışını Moldbase və Standart Hissə təchizatımızın bir hissəsi kimi təqdim edir. Rəsmi nəzərdən keçiririk, interfeysi təsdiqləyirik və montaj rəsmini uyğun məlumatlar ilə təmin edirik. Biz həmçinin standart hissələrin mövcudluğunu qəlib bazası ilə təsdiq edirik ki, tam dəst bir yerdə olsun. Məqsəd alıcıya tikintini başa çatdırmaq üçün ikinci sifariş tələb edən dəsti deyil, yığılmağa hazır olan dəsti verməkdir. Əgər qəlib yığma layihəsi üçün təchizatçıları müqayisə edirsinizsə, Kalıp bazanızın və Standart Hissə konfiqurasiyanızın montaja hazırlığını müzakirə etmək üçün komandamızla əlaqə saxlayın.
6. Nəticə
Different Moldbase and Standard Part configurations affect mold assembly through the plate stack decisions, the tolerance at the standard part interfaces, the risk level of the high-load interfaces, and the material and thickness choices that determine alignment and stability. Montaj nəzərə alınmaqla seçilən konfiqurasiya quraşdırma, parıltı və yenidən işləməyə sərf olunan vaxtı azaldır. Bu nəzərə alınmadan seçilən konfiqurasiya montaj riskini qəlib istehsalçısına ötürür. For procurement teams, the key is to specify the configuration against the assembly sequence, to require matched sets and fit data, and to choose a supplier that reviews the interfaces before the order is released. Our factory at Moldburger Mold Industry Co., Ltd. supplies Moldbase and Standard Part sets with engineering review, matched tolerances, and assembly documentation. Əgər qəlib yığma layihəsini planlaşdırırsınızsa, sifariş verilməzdən əvvəl konfiqurasiyanızı nəzərdən keçirmək üçün komandamızla əlaqə saxlayın.
7. Tez-tez verilən suallar (FAQ)
Sual 1: İki və üç lövhəli qəlib bazası arasında seçim montaj vaxtına necə təsir edir?
Cavab: Üç boşqablı qəlib bazası bir qaçış lövhəsi və ikinci bələdçi interfeysi əlavə edir ki, bu da hizalanacaq plitələrin sayını və uyğunlaşmaq üçün standart hissələrin sayını artırır. Quraşdırma müddəti adətən iki boşqablı qəlib bazasından daha uzun olur, çünki əlavə boşqab bələdçi dirəkləri və geri qaytarma sistemi ilə uyğunlaşdırılmalıdır. Seçim, qaçış sisteminin tələbinə əsaslanaraq, qəlib bazası sifariş edilməzdən əvvəl edilməlidir.
Sual 2: Nə üçün bəzi montajlarda standart hissələrin tolerantlıqları qəlib bazası plitələrinin tolerantlıqlarından daha vacibdir?
Cavab: Standart hissələr hərəkətə və düzülməyə nəzarət edən interfeysləri təşkil edir. Vulkaya uyğun gəlməyən bələdçi dirək və ya ejektor lövhəsinə uyğun gəlməyən qaytarma sancağı, lövhələr dözümlülük daxilində olsa belə, bağlamaya səbəb olacaq. Standart hissələrin toleransları buna görə də montaj uyğunluğu üçün vacibdir və onlar fərdi kataloq elementləri kimi deyil, uyğunlaşdırılmış dəstlər kimi göstərilməlidir.
Sual 3: Kalıp bazası və standart hissə montajında ən yüksək riskli interfeys hansıdır?
Cavab: Bələdçi sütunu və kol interfeysi ən yüksək riskli interfeysdir, çünki o, bütün lövhə yığınının düzülməsinə nəzarət edir. Sütunlar paralel deyilsə və ya kollar konsentrik deyilsə, plitələr bağlanacaq. İkinci ən yüksək risk ejektor plitəsinin hərəkətini idarə edən ejektor lövhəsi və qaytarma pin interfeysidir. Hər iki interfeysdə satınalma sifarişində aydın uyğunluq tələbləri olmalıdır.
Sual 4: Plitə qalınlığı qəlib yığımına necə təsir edir?
Cavab: Plitənin qalınlığı yığının ümumi hündürlüyünə, kalıbın bağlanma hündürlüyünə və maşınla uyğunluğuna təsir göstərir. Əgər boşqab standartdan daha qalın və ya nazikdirsə, yığının hündürlüyünü və ejektor funksiyasını qorumaq üçün bitişik plitələr və ejektor sancağının uzunluğu tənzimlənməlidir. Standart boşqab qalınlığından istifadə edən konfiqurasiya montaj zamanı tənzimləmə yükünü azaldır.
Sual 5: Təchizatçı Moldbase və Standart Hissə dəsti ilə hansı sənədləri təqdim etməlidir?
Cavab: Təchizatçı lövhə yığını, bələdçi sütunun düzülüşü, ejektor nümunəsi, maşın interfeysi və yüksək riskli interfeyslər üçün uyğun məlumatlar ilə montaj rəsmini təqdim etməlidir. Sənədlərə həmçinin uyğunlaşdırılmış bələdçi sütunu və kol dəsti və ejektor plitəsinin paralelliyi üçün yoxlama məlumatları daxil edilməlidir. Bu sənədlər montaj komandasına montaj zamanı aşkar etmək əvəzinə uyğunluğu yoxlamağa imkan verir.
Bu gün Moldburger Mold Industry Co., Ltd ilə əlaqə saxlayınKalıp bazanızı və Standart Hissə konfiqurasiyanızı müzakirə etmək və növbəti qəlib qurmağınızdan əvvəl montaj hazırlığının nəzərdən keçirilməsini tələb etmək.
Sorğu göndərin
X
Biz sizə daha yaxşı baxış təcrübəsi təklif etmək, sayt trafikini təhlil etmək və məzmunu fərdiləşdirmək üçün kukilərdən istifadə edirik. Bu saytdan istifadə etməklə siz kukilərdən istifadəmizlə razılaşırsınız.
Məxfilik Siyasəti